
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

زاویہ گرائنڈر خریدنے کا رہنما: سائز، طاقت، رفتار، اور ڈسکس کا انتخاب کیسے کریں۔
2026-11-04
پہلے مواد، آپریشن، منظور شدہ ڈسک، اور کام کرنے کی جگہ کو ملا کر زاویہ گرائنڈر کا انتخاب کریں۔پھر بجلی کی فراہمی، بھری ہوئی کارکردگی، ہینڈلنگ، اور آپریٹنگ لاگت کا موازنہ کریں۔ ڈسک کا قطر سائز کی کلاس کا تعین کرتا ہے۔ wattage اور no-load RPM اکیلے آپ کو یہ نہیں بتا سکتے کہ ٹول کتنا قابل قبول کام مکمل کرے گا۔
درآمد کنندگان، تقسیم کاروں، اور ورکشاپ کے خریداروں کے لیے، مفید موازنہ میں مکمل کنفیگریشن شامل ہے: مشین، گارڈ، اٹیچمنٹ، ماؤنٹنگ ہارڈویئر، اور پاور سپلائی۔ یہ گائیڈ ان انتخابوں کو شائع شدہ BOSI تصریحات اور ایک عملی نمونے کی تشخیص کے طریقہ کار سے جوڑتا ہے۔
زاویہ گرائنڈر کیا ہے، اور یہ کیسے کام کرتا ہے؟
اینگل گرائنڈر ایک ہینڈ ہیلڈ پاور ٹول ہے جو زاویہ والے گیئر باکس کے ذریعے ڈسک چلاتا ہے۔ مناسب منظور شدہ اٹیچمنٹ کے ساتھ، یہ کاٹ سکتا ہے، پیس سکتا ہے، ڈیبر کر سکتا ہے یا سطح تیار کر سکتا ہے۔ اسے سائیڈ گرائنڈر بھی کہا جاتا ہے۔ "پورٹ ایبل گرائنڈر" اور "ہینڈ ہیلڈ گرائنڈر" وسیع تر وضاحتیں ہیں جن میں ٹول کے دوسرے انتظامات شامل ہو سکتے ہیں۔
موٹر گیئر باکس چلاتی ہے، جو گردش کی سمت بدلتی ہے اور آؤٹ پٹ سپنڈل کو چلاتی ہے۔ اٹیچمنٹ اس سپنڈل پر چڑھتا ہے۔ منسلکہ اور مشین مل کر اجازت شدہ آپریشن کا تعین کرتے ہیں۔ ایک ڈسک جو جسمانی طور پر فٹ بیٹھتی ہے خود بخود موزوں نہیں ہوتی۔

زاویہ گرائنڈر کے حصے اور ان کے افعال
پاور سپلائی سے لے کر ورکنگ اٹیچمنٹ تک
سپلائی → موٹرزاویہ دار گیئر باکس → سپنڈلمنظور شدہ اٹیچمنٹ
ماؤنٹنگ
مخصوص flanges، نٹ، یا منظور شدہ بڑھتے ہوئے نظام منسلکہ کو تلاش کرتے ہیں اور اسے برقرار رکھتے ہیں۔
نگہبانی۔
گارڈ کو مشین اور اجازت یافتہ اٹیچمنٹ اور آپریشن کے مطابق ہونا چاہیے۔
کنٹرول
مین گرفت، سائیڈ ہینڈل، اور سوئچ لے آؤٹ مکمل ٹول کو کنٹرول کرنے کے طریقے کو متاثر کرتے ہیں۔
سپنڈل لاک آلات کی تبدیلیوں میں مدد کرتا ہے جب استعمال کیا جاتا ہے جیسا کہ پاور الگ تھلگ کے ساتھ ہدایت کی گئی ہے۔ یہ آپریٹنگ بریک سے الگ ہے۔ اسی طرح، ایک کمپیکٹ باڈی مخصوص ہینڈلز یا مناسب کنٹرول کی ضرورت کو دور نہیں کرتی ہے۔
زاویہ چکی بمقابلہ دیگر چکی کی اقسام
ایک بینچ گرائنڈر ایک اسٹیشنری مشین پر اپنے پہیوں کو سہارا دیتا ہے۔ ڈائی گرائنڈر عام طور پر اپنے آلات کو ٹول باڈی کے مطابق رکھتا ہے۔ وہ لے آؤٹ مختلف رسائی اور ورک ہولڈنگ کی ضروریات کو پورا کرتے ہیں۔ کوٹیشن کی درخواست کرتے وقت، صرف "گرائنڈر" مانگنے کے بجائے ایک زاویہ گرائنڈر اور اس کے مطلوبہ آپریشن کی وضاحت کریں۔
زاویہ گرائنڈر کس کے لیے استعمال ہوتا ہے؟
زاویہ گرائنڈر کے بنیادی استعمال کاٹنا، مواد ہٹانا، اور سطح کی تیاری ہیں۔ مطلوبہ نتیجہ کے ساتھ شروع کریں۔ ایک ٹیوب کو لمبائی تک کاٹنا، ویلڈ لگانا، اور زنگ کو ہٹانا ایک ہی ٹول باڈی میں شامل ہو سکتا ہے، لیکن ان کے لیے مختلف اٹیچمنٹ اور قبولیت کی جانچ کی ضرورت ہوتی ہے۔
| کام | تشخیص کے لیے منسلکہ زمرہ | مشین اور سیٹ اپ چیک | قابل قبول نتیجہ |
|---|---|---|---|
| سٹیل ٹیوب یا سیکشن کاٹنا | مواد کے لیے منظور شدہ کٹنگ ڈسک۔ | ریچ، ماؤنٹنگ، کٹنگ گارڈ، اسپیڈ ریٹنگ، اور ورک پیس سپورٹ۔ | مکمل کٹ مخصوص پوزیشن اور کنارے کی حالت کو پورا کرتی ہے۔ |
| ویلڈ پیسنے یا deburring | مناسب پیسنے والی وہیل یا فلیپ ڈسک۔ | رسائی، بوجھ کا برتاؤ، اجازت یافتہ رابطے کا طریقہ، اور ہینڈلنگ۔ | حصے کو ناقابل قبول نقصان کے بغیر مواد کو ہٹانے کی ضرورت ہے۔ |
| زنگ یا کوٹنگ ہٹانا | منظور شدہ کلیننگ اٹیچمنٹ، جیسے مناسب تار برش یا سٹرپنگ ڈسک۔ | اٹیچمنٹ کی رفتار، گارڈ کی ضروریات، اور سطح کی مطابقت۔ | ضرورت سے زیادہ بنیادی مواد کو ہٹانے کے بغیر مخصوص سطح کی تیاری۔ |
| ٹائل، پتھر، یا چنائی کا کام | آپریشن کے لیے مواد کے لیے مخصوص ڈائمنڈ اٹیچمنٹ کی منظوری دی گئی۔ | ٹول کی مناسبیت، گہرائی، حفاظت، اور ایک مناسب ڈسٹ کنٹرول سسٹم۔ | جیومیٹری کی ضرورت ہے اور مخصوص ایکسپوزر کنٹرولز کے ساتھ ختم کریں۔ |
دھات کو کاٹنے کے لیے زاویہ گرائنڈر کا انتخاب
دھات اور سیکشن جیومیٹری کی شناخت کریں، نہ صرف اس کی معمولی موٹائی۔ ایک ٹیوب، فلیٹ پلیٹ، اور ٹھوس بار مختلف رسائی اور مدد کے حالات پیش کرتے ہیں۔ یہ فیصلہ کرنے سے پہلے کہ ٹول اور ڈسک اس تک پہنچ سکتے ہیں مطلوبہ کٹ کو قائم کریں۔
بار بار کاربن سٹیل کاٹنے کے لیے، میں مشین کی پاور ریٹنگ بڑھانے سے پہلے منظور شدہ ڈسک اور ورک ہولڈنگ کے انتظامات کا موازنہ کروں گا۔ اگر ڈسک غیر موزوں ہے یا کام اس پر بند ہو جاتا ہے، تو زیادہ طاقت سیٹ اپ کو درست نہیں کرتی ہے۔ کسی اٹیچمنٹ پر سائیڈ پریشر کا استعمال نہ کریں جو صرف کاٹنے کے لیے ہو۔
پیسنے، صفائی اور ختم کرنے کے لیے الگ الگ انتخاب کی ضرورت ہے۔
پیسنے سے مواد ہٹاتا ہے۔ ختم کرنا باقی سطح کو کنٹرول کرتا ہے۔ تیز ترین ہٹانے کی شرح مزید تکمیلی کام چھوڑ سکتی ہے۔ اس لیے ایک مفید نمونہ ٹرائل ابتدائی آپریشن اور اس کے بعد درکار کام دونوں کی جانچ کرتا ہے۔
پتھر یا کنکریٹ کے تعمیراتی کاموں کے لیے، گرائنڈر کے ساتھ دھول پر قابو پانے کے مکمل انتظامات کا انتخاب کریں۔ اکیلے ایک مناسب بلیڈ یہ ثابت نہیں کرتا کہ مشین، گارڈ، اور نکالنے کا سامان مناسب ہے۔
زاویہ گرائنڈر سائز: پہنچنے اور سنبھالنے کے لیے قطر کا انتخاب کریں۔
زاویہ گرائنڈر سائز عام طور پر اس کے مطلوبہ پہیے یا ڈسک کے برائے نام قطر سے مراد ہے۔ عام مارکیٹ کی کلاسوں میں 100، 115، 125، 150، 180، اور 230 ملی میٹر شامل ہیں۔ یہ مختلف مشینوں کی وضاحت کرتے ہیں۔ وہ ڈسکس کی فہرست نہیں ہیں جو ایک چکی میں لگائی جا سکتی ہیں۔
| برائے نام ڈسک کلاس | انتخاب پر زور | جس کی ابھی بھی تصدیق کی ضرورت ہے۔ |
|---|---|---|
| 100/115/125 ملی میٹر | رسائی، ہینڈلنگ، اور چھوٹے کام کے لیے ضروری رسائی۔ | اصل کاٹنے کی صلاحیت، منظور شدہ لوازمات، گرفت، اور مقامی قابل استعمال فراہمی۔ |
| 150 ملی میٹر | ایک مختلف ٹول اور اٹیچمنٹ پیکج کے ساتھ اضافی رسائی۔ | وزن، بڑھتے ہوئے، رفتار، اور مطلوبہ آپریشن کے لیے موزوں۔ |
| 180/230 ملی میٹر | بڑے اٹیچمنٹس اور کام جس کے لیے ان کی پہنچ کی ضرورت ہوتی ہے۔ | شرح شدہ صلاحیت، آپریٹنگ اسپیس، سپورٹ، پاور سپلائی، اور آپریٹر کنٹرول۔ |
ڈسک کا قطر قطعی کاٹنے کی گہرائی کی وضاحت نہیں کرتا ہے۔
مکمل ڈسک کا رداس کاٹنے کی گہرائی کے طور پر دستیاب نہیں ہے۔ فلینجز، گیئر ہیڈ، گارڈ، اپروچ اینگل، اور ڈسک پہننے سے قابل استعمال رسائی متاثر ہوتی ہے۔ مخصوص سیٹ اپ کے لیے مینوفیکچرر کی کٹنگ کیپیسٹی کی معلومات استعمال کریں، پھر ورک پیس پر رسائی کی تصدیق کریں۔
ایک بڑا بیرونی قطر بھی یہ ثابت نہیں کرتا کہ کوئی آلہ مواد کو تیزی سے ہٹا دے گا۔ منسلکہ، بوجھ، اور ٹول ڈیزائن اس موازنہ کا حصہ ہیں۔ دستیاب سب سے بڑے سائز کے بجائے نوکری کے لیے مطلوبہ پہنچ خریدیں۔
صرف اس جگہ معیاری بنائیں جہاں کام کی اجازت ہو۔
ڈسٹری بیوٹر یا ورکشاپ فلیٹ کے لیے، کم ہم آہنگ ڈسک سائز ذخیرہ کرنے کو آسان بنا سکتے ہیں۔ معیاری بنانے سے پہلے کسٹمر کے کاموں اور مقامی دستیابی کو چیک کریں۔ غیر معمولی کام کے لیے ایک بڑے آلے کو رکھنا ہر آپریٹر کو بڑی مشین فراہم کرنے سے زیادہ عملی ہو سکتا ہے۔
زاویہ گرائنڈر واٹج: ان پٹ پاور اور بھری ہوئی کارکردگی
پاور ریٹنگ کسی ٹول کو بیان کرنے میں مدد کرتی ہے، لیکن یہ مکمل کام کی پیمائش نہیں ہے۔ اس بات کا تعین کریں کہ آیا تصریح الیکٹریکل ان پٹ، مکینیکل آؤٹ پٹ، یا قلیل مدتی حالت کو بیان کرتی ہے۔ ان اقدار کو ایک دوسرے کا متبادل نہیں بنایا جا سکتا۔
اسی تناظر میں درجہ بندی کا موازنہ کریں۔
BOSI S1M-08-100A کو 750 W پر اور S1M-BS11-100A کو 1200 W پر، دونوں ایک 100 ملی میٹر وہیل اور 11,000 r/min بغیر لوڈ کی رفتار کے ساتھ درج کرتا ہے۔ درج کردہ طاقت کا تناسب 1200/750 = 1.6 ہے۔ یہ کاٹنے کی رفتار، ٹارک، یا سروس لائف سے 1.6 گنا زیادہ قائم نہیں کرتا ہے۔ شائع شدہ اعداد و شمار اس پر ہیں۔بلیک واریر پروڈکٹ پیج.
AC ٹول کے لیے، موجودہ درجہ بندی کو اس کے سپلائی وولٹیج کے سیاق و سباق کی بھی ضرورت ہے۔ وولٹس کو amps سے ضرب دینے سے ظاہری ان پٹ پاور ملتی ہے۔ یہ مکینیکل آؤٹ پٹ قائم نہیں کرتا ہے۔ آؤٹ پٹ پاور کا نتیجہ اخذ کرنے سے پہلے نقصانات اور برقی آپریٹنگ حالات کا حساب لیا جانا چاہیے۔
عام آپریشن سے اوورلوڈ کے اعداد و شمار کو الگ کریں۔
دیBOSI زاویہ پیسنے والی مشین کا صفحہ3800 ڈبلیو اوورلوڈ کے اعداد و شمار کو مختصر مدت کی چوٹی کے طور پر بیان کرتا ہے۔ وہ چوٹی بڑے ماڈلز کی مسلسل درجہ بندی قائم نہیں کرتی ہے۔ اصل نام کی تختی اور آپریٹنگ ہدایات میں سے انتخاب کریں، پھر مطلوبہ کام کے چکر کا جائزہ لیں۔
بوجھ کے نیچے مفید آؤٹ پٹ تلاش کریں۔
ایک چھوٹا گرائنڈر ضرورت سے زیادہ بوجھ کے تحت کام کرنے کی رفتار کھو سکتا ہے۔ فیڈ کو زبردستی کرنے سے مماثلت کو حل کرنے کے بجائے گرم کرنے اور بائنڈنگ کا خطرہ بڑھ سکتا ہے۔ مکمل قابل قبول کٹوتیوں، مطلوبہ وقفوں اور ڈسک کے استعمال کا انہی حالات میں موازنہ کریں۔ باکس پر ایک زیادہ تعداد اس ریکارڈ کی جگہ نہیں لے سکتی۔
زاویہ گرائنڈر RPM: بغیر لوڈ کی رفتار، رم کی رفتار، اور متغیر رفتار
RPM انقلابات فی منٹ بیان کرتا ہے۔ نو-لوڈ RPM بغیر ورکنگ کٹ یا پیسنے والے بوجھ کے رفتار ہے۔ یہ آپریٹنگ حالت کی شناخت اور منسلکہ مطابقت کا اندازہ کرنے میں مدد کرتا ہے۔ یہ مواد کو ہٹانے کی شرح کی وضاحت نہیں کرتا ہے۔
قطر کے ساتھ رفتار کو پڑھیں
ڈسک کے بیرونی کنارے پر حسابی رفتار v = π × D × n / 60 ہے، جہاں D کا قطر میٹر میں ہے اور n r/min ہے۔ ایک بڑی ڈسک کا RPM کم ہونے پر بھی تیز حرکت پذیر کنارہ ہو سکتا ہے۔
مختلف RPM، مختلف قطر
100 ملی میٹر · 12,000 r/منٹ
62.8 میٹر فی سیکنڈ
بغیر لوڈ رم کی رفتار کا حساب لگایا گیا۔
150 ملی میٹر · 9,000 r/منٹ
70.7 میٹر فی سیکنڈ
بغیر لوڈ رم کی رفتار کا حساب لگایا گیا۔
230 ملی میٹر · 6,000 r/منٹ
72.3 میٹر فی سیکنڈ
بغیر لوڈ رم کی رفتار کا حساب لگایا گیا۔
100 mm/12,000 r/min مجموعہ میں ظاہر ہوتا ہے۔بلیک واریر کی خصوصیات; دیگر مجموعے میں ظاہر ہوتا ہےزاویہ پیسنے کی مشین کی وضاحتیں. اوپر دی گئی دو 100 ملی میٹر، 11,000 r/min مثالوں کے لیے، ایک ہی حساب تقریباً 57.6 m/s دیتا ہے۔
منسلکہ اور ختم کے لیے ایڈجسٹمنٹ کا انتخاب کریں۔
متغیر رفتار مفید ہوتی ہے جب منظور شدہ منسلکہ یا مطلوبہ تکمیل مختلف رفتار کا مطالبہ کرتی ہے۔ ٹول کو اب بھی اس ترتیب میں مناسب کنٹرول اور کارکردگی فراہم کرنا چاہیے۔ ایڈجسٹ RPM والا گرائنڈر خود بخود ہر پالش کرنے والی مشین کا متبادل نہیں ہے۔
کسی بڑے یا بصورت دیگر غیر منظور شدہ اٹیچمنٹ کو ماؤنٹ کرنے کی اجازت کے طور پر کم سیٹنگ کا استعمال نہ کریں۔ قطر، بڑھتے ہوئے، حفاظت، اور رفتار کے تقاضے سبھی اب بھی لاگو ہوتے ہیں۔
ڈسک کی مطابقت: آربر سائز، سپنڈل تھریڈ، فلینجز اور گارڈز
مکمل بڑھتے ہوئے تفصیلات کو چیک کریں، نہ صرف ڈسک قطر.لوازمات کی فہرست میں "آربر سائز" کا مطلب اکثر سنٹر بور کا ہوتا ہے، جبکہ گرائنڈر کی تفصیلات الگ سے اس کے اسپنڈل دھاگے کی فہرست بنا سکتی ہیں۔ تصدیق کریں کہ ہر طول و عرض کیا بیان کرتا ہے۔
بور کو دھاگے سے الگ کریں۔
BOSI کالی آئن برش لیس اینگل گرائنڈرایک 100 ملی میٹر وہیل، 16 ملی میٹر وہیل بور، اور M10 سپنڈل دھاگے کی فہرست دیتا ہے۔ 16 ملی میٹر بور اور M10 دھاگے بڑھتے ہوئے انتظام کے مختلف حصوں کو بیان کرتے ہیں۔ وہ قابل تبادلہ جہت نہیں ہیں، اور یہ تمام گرائنڈرز کے لیے عالمگیر تصریحات نہیں ہیں۔
| چیک کریں۔ | حل کرنے کے لیے سوال |
|---|---|
| قطر اور منسلکہ فارم | کیا یہ سائز اور منسلکہ قسم ماڈل اور آپریشن کے لیے منظور شدہ ہے؟ |
| بور یا دھاگے والی فٹنگ | کیا منسلکہ متعین لوکٹنگ اور ماؤنٹنگ انتظامات سے میل کھاتا ہے؟ |
| Flanges اور fastening | کیا صحیح پرزے اور اسمبلی ہدایات فراہم کی گئی ہیں؟ |
| رفتار کی درجہ بندی | کیا منسلکہ گرائنڈر کی زیادہ سے زیادہ رفتار یا اس سے زیادہ کے لیے درجہ بندی کی گئی ہے؟ |
| مواد اور آپریشن | کیا اس اٹیچمنٹ کے لیے کاٹنا، چہرہ پیسنا، صاف کرنا یا ختم کرنا واضح طور پر جائز ہے؟ |
| گارڈ | کیا مخصوص گارڈ اس منظور شدہ مجموعہ کے مطابق ہے؟ |
CCOHS پورٹیبل گرائنڈر رہنمائییہ بتاتا ہے کہ اٹیچمنٹ کی رفتار کی درجہ بندی گرائنڈر کی زیادہ سے زیادہ رفتار کے برابر یا اس سے زیادہ ہونی چاہیے۔ یہ غلط سائز کی چکی پر اٹیچمنٹ کو زبردستی لگانے یا اس کے بڑھتے ہوئے سوراخ کو تبدیل کرنے کے خلاف بھی خبردار کرتا ہے۔
اجازت شدہ آپریشن سے ملائیں۔
کٹنگ ڈسک، گرائنڈنگ وہیل، فلیپ ڈسک، وائر برش، اور ڈائمنڈ اٹیچمنٹ کے کام کرنے کی مختلف ضروریات ہوتی ہیں۔ عین مطابق پروڈکٹ کے لیے مواد کی مطابقت اور اجازت یافتہ رابطہ طریقہ کی تصدیق کریں۔ رنگ، ظاہری شکل، یا اس حقیقت سے موزوں ہونے کا اندازہ نہ لگائیں کہ کسی لوازمات کو اسپنڈل پر سخت کیا جا سکتا ہے۔
OSHA کیپورٹیبل پاور ٹول گائیڈنسوضاحت کرتا ہے کہ مینوفیکچرر کے منظور شدہ اٹیچمنٹ کیوں اہمیت رکھتے ہیں اور مطلوبہ کھرچنے والے اٹیچمنٹ کے لیے آرا بلیڈ کو تبدیل کرنے کے بارے میں انتباہ دیتے ہیں۔ منظور شدہ امتزاج کو خریداری یونٹ کی طرح سمجھیں۔
کورڈڈ بمقابلہ کورڈ لیس اینگل گرائنڈر: کام کے چکر کے لیے منتخب کریں۔
ایک کورڈ گرائنڈر بیٹری کی تبدیلیوں سے گریز کرتا ہے لیکن اسے مناسب سپلائی اور کیبل کے انتظام کی ضرورت ہوتی ہے۔ ایک کورڈ لیس گرائنڈر منتشر کاموں پر سیٹ اپ کی رکاوٹوں کو کم کر سکتا ہے، جبکہ بیٹری اور چارجنگ کی ضروریات کو شامل کرتا ہے۔ ضروری رکاوٹوں سمیت گزرے ہوئے کام کے وقت اور قابل قبول آؤٹ پٹ کا موازنہ کریں۔
مکمل کورڈ لیس کٹ کا موازنہ کریں۔
بیٹری کے عین مطابق ماڈل، صلاحیت، چارجر، فراہم کردہ مقدار، اور نصب وزن کی فہرست بنائیں۔ ایک اضافی بیٹری صرف چارجنگ پلان کے اندر کارآمد ہے جو کام کے بوجھ کے مطابق ہو۔ دو بیٹریاں اور ایک چارجر بذات خود، پورے دن کی بلاتعطل پیداوار ثابت نہیں کرتے ہیں۔
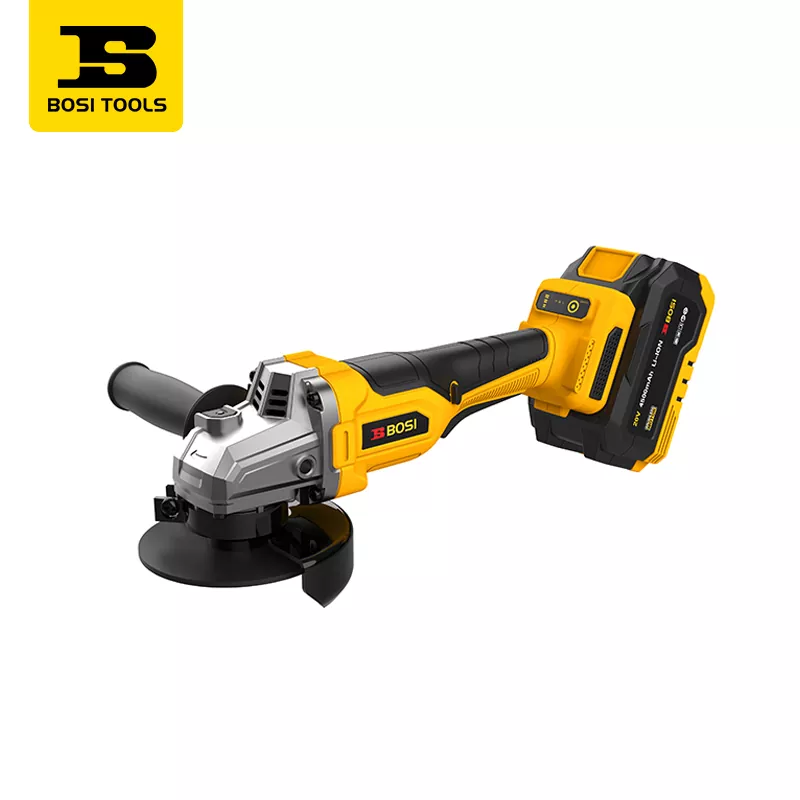
بیٹری کی گنجائش رن ٹائم کی گارنٹی نہیں ہے۔
اسی وولٹیج کی بنیاد پر، زیادہ Ah زیادہ برائے نام چارج کی گنجائش کی نمائندگی کرتا ہے، لیکن رن ٹائم لوڈ، قابل استعمال توانائی، پیک کی حالت، اور آپریٹنگ حدود پر بھی منحصر ہوتا ہے۔ 6.0/4.0 کی صلاحیت کے تناسب کو 1.5 بار رن ٹائم کی ضمانت والے دعوے میں تبدیل نہ کریں۔ مخصوص پیک کے ساتھ مطلوبہ کام کی پیمائش کریں۔
عین مطابق ماڈل کے ذریعے بیٹری اور چارجر کی مطابقت کی تصدیق کریں۔ مساوی وولٹیج لیبل برقی، مکینیکل، یا کنٹرول مطابقت قائم نہیں کرتے ہیں۔ ہماریبے تار پاور ٹول خریدنے کا گائیڈوسیع تر پلیٹ فارم اور کٹ کے فیصلے کا احاطہ کرتا ہے۔
موٹر کی قسم کو پاور سورس سے الگ رکھیں
برش لیس موٹر کمیوٹیشن کی وضاحت کرتا ہے۔ cordless سپلائی کے انتظام کو بیان کرتا ہے۔ بغیر برش والی موٹر کاربن برش کے رابطے کو ہٹا دیتی ہے، لیکن مکمل گرائنڈر میں اب بھی بیرنگ، گیئرنگ، کنٹرولز اور دیگر خدمات کی ضرورت ہوتی ہے۔ موٹر لیبل کو دیکھ بھال سے پاک آپریشن قائم کرنے کے بجائے پوری پروڈکٹ کا اندازہ لگائیں۔
کنٹرولز، حفاظتی خصوصیات، اور دھول کا انتظام
یہ پوچھنے سے پہلے کہ کنٹرول کیا کرتا ہے پوچھیں کہ آیا یہ نصب ہے۔ ایک پش بٹن، سلائیڈ سوئچ، اور مسلسل پریشر کنٹرول مختلف وضاحتیں ہیں۔ تصویر میں جگہ یا شکل آپریٹنگ رویے کی تصدیق نہیں کر سکتی۔
سوئچ آف کرنا اور بریک لگانا مختلف کام ہیں۔
مسلسل دباؤ والے سوئچ کو جاری کرنے سے ڈرائیو کی طاقت ختم ہوجاتی ہے۔ رکنے کا وقت مشین اور کسی بھی لگے ہوئے بریک پر منحصر ہے۔ سافٹ اسٹارٹ اسٹارٹ اپ کا انتظام کرتا ہے، تحفظ کو دوبارہ شروع کرنے میں رکاوٹ کی فراہمی کا پتہ چلتا ہے، اور کِک بیک رسپانس فیچرز مخصوص آپریٹنگ ایونٹس سے خطاب کرتے ہیں۔ ماڈل کے لیے الگ الگ ہر فنکشن کی تصدیق کریں۔
ترتیب شدہ ٹول کو اس کے مطلوبہ ہینڈلز اور مطلوبہ بیٹری یا کیبل کے انتظام کے ساتھ ہینڈل کریں۔ گرفت کا طواف، توازن، سوئچ تک رسائی، اور کام کرنے کی جگہ ننگے ٹول کے وزن میں چھوٹے فرق سے زیادہ اہمیت رکھتی ہے۔ CCOHS مشورہ دیتا ہے کہ گرائنڈر کو نیچے رکھنے سے پہلے دو ہاتھ کی گرفت اور اٹیچمنٹ بند ہونے تک انتظار کریں۔ اس کو دیکھیںپورٹیبل گرائنڈر رہنمائی.
سیٹ اپ کے حصے کے طور پر ڈسٹ کنٹرول کا انتخاب کریں۔
کنکریٹ اور چنائی کے کام کو ایک ہم آہنگ کفن اور دھول جمع کرنے کے نظام کی ضرورت ہو سکتی ہے۔ مشین کو منتخب کرنے سے پہلے فٹ، نکالنے کی ضروریات، اور ٹاسک کے ایکسپوزر کنٹرول کو چیک کریں۔ ایک عام ماسک یا غیر تصدیق شدہ ویکیوم کنکشن ایک مکمل سامان کی تفصیلات نہیں ہے۔
مخصوص امریکی تعمیراتی کاموں کے لیے، OSHA کےہینڈ ہیلڈ گرائنڈر سیلیکا فیکٹ شیٹدھول جمع کرنے کے نظام اور مقصد کے لیے ڈیزائن کردہ مربوط پانی کی ترسیل کے آلات کی وضاحت کرتا ہے۔ اس کے گیلے طریقہ کی دفعات میں عام خشک استعمال کی چکی میں پانی شامل کرنے کی اجازت نہیں ہے۔ سامان کی ہدایات اور کام کی جگہ پر لاگو تقاضوں پر عمل کریں۔
BOSI زاویہ گرائنڈر ترتیب کے مقابلے میں
مندرجہ ذیل مثالیں ظاہر کرتی ہیں کہ مکمل کنفیگریشن کوٹیشن پر کیوں ہے۔ وہ شائع شدہ مصنوعات کی وضاحتیں ہیں، نہ کہ کنٹرول شدہ کارکردگی کی درجہ بندی۔ عام سائز کی کلاسز جن پر پہلے بحث کی گئی تھی اس کا یہ مطلب بھی نہیں ہے کہ ہر سائز ہر BOSI سیریز میں دستیاب ہے۔
| کنفیگریشن | شائع شدہ بجلی یا فراہمی | ڈسک کا قطر | بغیر لوڈ کی رفتار | انتخاب کا سوال |
|---|---|---|---|---|
| بلیک واریر S1M-08-100A | 750 ڈبلیو | 100 ملی میٹر | 11,000 r/منٹ | کیا یہ ترتیب مطلوبہ کام اور سائیکل کو مکمل کرتی ہے؟ |
| بلیک واریر S1M-BS11-100A | 1200 ڈبلیو | 100 ملی میٹر | 11,000 r/منٹ | ایک ہی کام کے حالات میں کیا مفید فرق ظاہر ہوتا ہے؟ |
| زاویہ پیسنے والی مشین، 150 ملی میٹر کے اختیارات | 1600 ڈبلیو | 150 ملی میٹر | 9000 یا 8200 r/منٹ | کون سا درست ورژن اور منظور شدہ منسلکہ آپریشن کے مطابق ہے؟ |
| زاویہ پیسنے والی مشین، 230 ملی میٹر آپشن | 10 اے | 230 ملی میٹر | 6000 r/منٹ | کیا حقیقی برقی ترتیب، پہنچ اور ہینڈلنگ مناسب ہے؟ |
| لی آئن برش لیس اینگل گرائنڈر | 20 وی; 4.0 یا 6.0 آہ | 100 ملی میٹر | پش بٹن: 3500/6000/8500؛ سائیڈ سوئچ: 3500/6000/8000 r/منٹ | کون سا سوئچ ورژن، پیک، اور کام کرنے کی رفتار کا مجموعہ درکار ہے؟ |
| بمبل بی برش لیس لتیم بیٹری اینگل گرائنڈر | 20 وی; 4.5 ھ | 100 ملی میٹر | 3600/6700/8800 r/min | کیا مکمل فراہم کردہ کٹ کام کے چکر میں معاونت کرتی ہے؟ |
ذرائع:بلیک واریر کورڈ سیریز, زاویہ پیسنے کی مشین سیریز, لی آئن برش لیس اینگل گرائنڈر، اوربمبلبی سیریز.

دو 100 ملی میٹر کورڈ مثالیں ایک مفید موازنہ کرتی ہیں کیونکہ ان کی درج کردہ بغیر لوڈ کی رفتار ایک جیسی ہے جبکہ پاور ریٹنگز مختلف ہیں۔ بے تار سیریز کے لیے، یہاں تک کہ سوئچ ورژن بھی شائع شدہ سب سے زیادہ رفتار کو تبدیل کرتا ہے۔ ہر آپشن کو "100 ملی میٹر گرائنڈر" تک کم کرنے کے بجائے ان امتیازات کو آرڈر کی تفصیلات پر رکھیں۔
میں گاہک کے آپریشن اور دستیاب استعمال کی اشیاء سے شارٹ لسٹ کروں گا، پھر مکمل نمونوں کا موازنہ کروں گا۔ یہ زیادہ طاقتور یا بڑی ترتیب کو غیر مناسب منسلکہ یا رسائی کی کمی کی وجہ سے پیدا ہونے والے مسئلے کے لیے تجویز کیے جانے سے روکتا ہے۔
نمونے اور معائنہ کے ریکارڈ کا موازنہ کیسے کریں۔
دھاتی کٹنگ کے نمونوں کا موازنہ کرتے وقت اسی اسٹیل سیکشن، منظور شدہ کٹنگ ڈسک کی تفصیلات، سپلائی کی شرائط اور کام کا چکر استعمال کریں۔ قابل قبول کٹوتیوں، گزرے ہوئے وقت، ڈسک کی کھپت، اور رکاوٹوں کو ریکارڈ کریں۔ اگر کوئی کنفیگریشن تبدیل ہوتی ہے تو اس تبدیلی کو ریکارڈ میں مرئی بنائیں۔
شروع کرنے سے پہلے نتیجہ کی وضاحت کریں۔
کاٹنے کے لیے، سیکشن، کٹ پوزیشن، اور قابل قبول کنارے کی حالت کی وضاحت کریں۔ پیسنے کے لیے، ہٹانے کے لیے رقبہ یا مواد کی مقدار اور باقی سطح کی ضرورت کی وضاحت کریں۔ ایک تیز نتیجہ جس میں اضافی دوبارہ کام کی ضرورت ہوتی ہے وہی آؤٹ پٹ نہیں ہوتا ہے۔
| ریکارڈ | شامل کریں۔ | وجہ |
|---|---|---|
| ٹول کنفیگریشن | ماڈل، ڈسک کلاس، رفتار کی ترتیب، فراہمی؛ عین مطابق بیٹری اور چارجر جہاں قابل اطلاق ہو۔ | مختلف کنفیگریشنز کو قابل شناخت رکھتا ہے۔ |
| اٹیچمنٹ | مصنوعات کی تفصیلات، سائز، مواد کی مناسبیت، ابتدائی حالت، اور بڑھتے ہوئے انتظامات۔ | آلات کے اثرات کو مشین کے اثرات سے الگ کرتا ہے۔ |
| ورک پیس اور فکسچر | مواد، سیکشن، مطلوبہ آپریشن، اور مدد کا انتظام۔ | کام کو دہرانے کے قابل بناتا ہے۔ |
| قبولیت | مکمل کٹوتی یا وضاحتی پیسنے کا نتیجہ؛ مسترد کرتا ہے اور دوبارہ کام کرتا ہے۔ | اکیلے سرگرمی کے بجائے قابل استعمال کام کی پیمائش کرتا ہے۔ |
| وقت اور رکاوٹیں۔ | کام کرنے کا وقت، آلات کی تبدیلیاں، بیٹری کی تبدیلیاں، اور مطلوبہ وقفے الگ الگ۔ | دکھاتا ہے کہ پورا سائیکل کہاں خرچ ہوا ہے۔ |
| استعمال کی اشیاء | متفقہ طریقہ کے تحت اٹیچمنٹ کی کھپت اور متبادل پوائنٹ۔ | لاگت کے موازنہ کی حمایت کرتا ہے۔ |
| سنبھالنا | ترتیب شدہ وزن، رسائی، گرفت، کنٹرول، اور مشاہدہ کردہ کمپن۔ | باضابطہ کمپن ٹیسٹ کا دعوی کیے بغیر عملی اختلافات کو پکڑتا ہے۔ |
| تکراری قابلیت | نمونہ کی شناخت، بار بار رنز، حالات، اور کوئی انحراف۔ | ایک سازگار رن کو وسیع دعویٰ بننے سے روکتا ہے۔ |
مناسب نگرانی اور کنٹرول کے ساتھ ٹول اور منسلکہ ہدایات کے اندر ٹرائلز انجام دیں۔ کسی اسٹال کو مشین کی حد دریافت کرنے پر مجبور نہ کریں۔ ایک مختصر ایپلیکیشن ٹرائل اس سیٹ اپ میں رویہ قائم کرتا ہے۔ یہ سروس کی زندگی کے سالوں کو قائم نہیں کرتا ہے۔
سیاق و سباق میں فیکٹری معائنہ کی معلومات پڑھیں
دیبلیک واریر صفحہانسپکشن آئٹمز شائع کرتا ہے جس میں بغیر لوڈ کی رفتار اور اسپنڈل رن آؤٹ 0.05 ملی میٹر سے زیادہ نہیں ہے۔ یہ 100 گھنٹے کے آپریشن کے بعد اصل لمبائی کے ایک تہائی سے زیادہ کے کاربن برش پہننے کی بھی وضاحت کرتا ہے۔ یہ سپلائر کے شائع کردہ معائنہ کے معیار ہیں، متعلقہ ماڈل کے ٹیسٹ ریکارڈ کا متبادل نہیں۔
رن آؤٹ کے لیے پیمائش کے نقطہ اور طریقہ، برش ٹیسٹ کے لیے لوڈنگ اور سائیکل، اور جانچ شدہ ترتیب کی شناخت کی درخواست کریں۔ جیومیٹرک رن آؤٹ چیک کمپن کے اخراج کی پیمائش سے مختلف ہے۔ برش پہننے کا معیار پورے ٹول لائف گارنٹی سے مختلف ہے۔ یہ امتیازات خریدار کو ثبوت مانگنے میں مدد کرتے ہیں جو اصل ضرورت کا جواب دیتے ہیں۔
ملکیت کی لاگت کا موازنہ کریں اور بلک آرڈر کنفیگریشن کی تصدیق کریں۔
مساوی کٹس کے ساتھ شروع کریں۔ ایک ننگا ٹول، ایک بیٹری والا ٹول، اور دو بیٹری پیکج مختلف خریداریاں ہیں۔ آپریٹنگ لاگت کے لیے، ایک مقررہ مدت کے دوران منظور شدہ آؤٹ پٹ کے مقابلے ٹول ایلوکیشن، استعمال کی اشیاء، لیبر، توانائی اور سروس کا موازنہ کریں۔
لاگت فی قابل قبول کٹ یا تیار شدہ حصہ
دونوں اختیارات کے لیے ایک ہی آؤٹ پٹ تعریف استعمال کریں۔ ایک ہی وقت کو دو بار شمار کیے بغیر دوبارہ کام کرنے والی مشقت اور متعلقہ رکاوٹوں کو شمار کریں۔ ڈسٹری بیوٹر کے لیے، گاہک کی آپریٹنگ بچت کو اپنے اسٹاک، سروس، اور وارنٹی ہینڈلنگ کے اخراجات سے بھی الگ کریں۔
US$20 پریمیم کے ساتھ ایک مثالی خریداری پر غور کریں اور لیبر کی قیمت US$15 فی گھنٹہ ہے۔ اگر مماثل ٹرائلز فی قابل قبول کٹ میں تین سیکنڈ کی بچت قائم کرتے ہیں، تو مزدوری کی بچت 3/3600 × US$15 = US$0.0125 فی کٹ ہے۔ پریمیم 1,600 قابل قبول کٹوتیوں کے بعد وصول کیا جاتا ہے، بشرطیکہ قابل استعمال، توانائی، اور سروس کے اخراجات برابر رہیں۔
مثالی لیبر-صرف وقفہ
فرض شدہ پریمیم
US$20
اضافی خریداری کی قیمت۔
مشروط بچت
US$0.0125 / کٹ
US$15/گھنٹہ میں 3 سیکنڈ۔
لاگت کی وصولی
1,600 قابل قبول کٹوتی۔
US$20 ÷ US$0.0125۔
یہ خریداری کے فیصلے کے لیے ایک حد ہے۔ یہ اس بات کا ثبوت نہیں ہے کہ بچت ہوگی، اور پاور ریٹنگ کا تناسب گمشدہ آزمائشی نتیجہ فراہم نہیں کرسکتا۔ اگر کام کا حجم کبھی بھی اس حد تک نہیں پہنچتا ہے، تو اپ گریڈ کو اپنے پریمیم کا جواز پیش کرنے کے لیے ایک اور نمایاں فائدہ کی ضرورت ہے۔
آرڈر کرنے سے پہلے کنفیگریشن کو لاک کریں۔
- درست ماڈل، سپلائی وولٹیج، فریکوئنسی، پلگ، اور مطلوبہ مارکیٹ دستاویزات اور لیبلز کی تصدیق کریں۔
- بے تار کٹس کے لیے، بیٹری اور چارجر کے ماڈل، مقدار، اور مطابقت کی وضاحت کریں۔
- منظور شدہ لوازمات، بڑھتے ہوئے ہارڈویئر، گارڈز، ہینڈلز اور شامل ٹولز کی فہرست بنائیں۔
- معائنہ کے طریقہ کار، قبولیت کے معیار، اور منظور شدہ نمونے کی شناخت سے اتفاق کریں۔
- آرڈر پر دکھائے گئے اسپیئر پارٹس، سروس روٹ، پیکیجنگ اور کنفیگریشن کی تصدیق کریں۔
BOSI ٹولز Ningbo Shiji Bosi Tools Co., Ltd. کنفیگریشن انکوائری کے لیے مواد، ورک پیس سیکشن، مطلوبہ آپریشن، متوقع ورک سائیکل، اور دستیاب سپلائی بھیجیں۔BOSI رابطہ صفحہیا ای میلbosi01@bosi.cn. مطلوبہ ڈسک کی تفصیلات شامل کریں تاکہ مشین اور لوازمات کے تقاضوں کا ایک ساتھ جائزہ لیا جا سکے۔
اکثر پوچھے گئے سوالات
مجھے کس سائز کے زاویہ کی چکی کا انتخاب کرنا چاہئے؟
کام کرنے کی جگہ اور منظور شدہ اٹیچمنٹ کے لیے موزوں رہتے ہوئے مطلوبہ رسائی فراہم کرنے والے سائز کا انتخاب کریں۔ اصل ماڈل کی کاٹنے کی صلاحیت اور ہینڈلنگ کی تصدیق کریں۔ صرف ڈسک کا قطر قابل استعمال کاٹنے کی گہرائی کی وضاحت نہیں کرتا ہے۔
کیا زیادہ واٹج اینگل گرائنڈر ہمیشہ بہتر ہوتا ہے؟
نہیں، اعلیٰ پاور ریٹنگ تیزی سے قابل قبول آؤٹ پٹ، بہتر ہینڈلنگ، یا لمبی زندگی قائم نہیں کرتی ہے۔ مطلوبہ کام پر مکمل کنفیگریشنز کا موازنہ کریں، بشمول قابل استعمال استعمال اور رکاوٹیں۔
کیا آربر کا سائز سپنڈل تھریڈ سائز جیسا ہے؟
نمبر۔ ایک لوازمات کے آربر کا سائز عام طور پر اس کے مرکز کے بور کو بیان کرتا ہے، جب کہ اسپنڈل تھریڈ کا سائز مشین پر تھریڈڈ ماؤنٹنگ فیچر کو بیان کرتا ہے۔ دونوں مینوفیکچررز کے لیے مطلوبہ بور، دھاگے، فلینجز، اور باندھنے کے درست انتظامات کی تصدیق کریں۔
اگر میں رفتار کم کر دوں تو کیا میں ایک بڑی ڈسک کو فٹ کر سکتا ہوں؟
کم رفتار کی ترتیب کسی بڑے ڈسک کی اجازت نہیں دیتی۔ مخصوص ماؤنٹنگ ہارڈویئر اور گارڈ کے ساتھ صرف اٹیچمنٹ سائز اور ماڈل کے لیے منظور شدہ اقسام کا استعمال کریں۔ رفتار کی مطابقت صرف ایک ضرورت ہے۔
کیا سوئچ کو جاری کرنے سے ڈسک فوراً بند ہو جاتی ہے؟
فوری طور پر رکنے کا تصور نہ کریں۔ اٹیچمنٹ گھومنے کے دوران ایک سوئچ پاور کو ہٹا سکتا ہے۔ مخصوص کنٹرول اور بریک کے افعال کو چیک کریں، اور ٹول کو سیٹ کرنے سے پہلے اٹیچمنٹ مکمل طور پر بند ہونے تک انتظار کریں۔
بلک آرڈر سے پہلے تقسیم کاروں کو کیا درخواست کرنی چاہئے؟
درست مشین اور کٹ کی تفصیلات، منظور شدہ آلات اور محافظ کی معلومات، متعلقہ معائنہ کے ریکارڈ، مطلوبہ مارکیٹ دستاویزات، اور سروس کے انتظامات کی درخواست کریں۔ منظور شدہ نمونہ اور آرڈر کی تفصیلات کو سیدھ میں رکھیں۔
اس ترتیب کا انتخاب کریں جو کام کو مکمل کرے۔
کام کی وضاحت کریں، منظور شدہ مشین اور ڈسک کے امتزاج کی تصدیق کریں، اور نمونوں کا موازنہ قابل قبول نتیجہ سے کریں۔ ذخیرہ کرنے کے قابل کنفیگریشن وہ ہے جو گاہک کے کام کے مطابق ہو اور اسے مسلسل فراہم اور سروس کی جا سکے۔
متعلقہ خبریں
- کورڈ لیس امپیکٹ رنچ خریدنے کا گائیڈ: ٹارک، ڈرائیو کا سائز، اور بیٹری کا انتخاب
- برش لیس بمقابلہ برشڈ ڈرلز: فرق، کارکردگی، اور لاگت
- ڈرل بٹ کی اقسام اور استعمال: لکڑی، دھات اور کنکریٹ کا انتخاب کیسے کریں۔
- ہتھوڑا ڈرل بمقابلہ روٹری ہتھوڑا: کنکریٹ کے لئے آپ کو کس کی ضرورت ہے؟
- کورڈ لیس ڈرل خریدنے کا گائیڈ: صحیح ڈرل اور کٹ کا انتخاب کیسے کریں۔
- بے تار پاور ٹولز کا انتخاب کیسے کریں: چشمی، بیٹریاں، اور ٹول سسٹم




-
E-mail
X
ہم آپ کو براؤزنگ کا بہتر تجربہ پیش کرنے، سائٹ کے ٹریفک کا تجزیہ کرنے اور مواد کو ذاتی نوعیت دینے کے لیے کوکیز کا استعمال کرتے ہیں۔ اس سائٹ کو استعمال کرکے، آپ ہماری کوکیز کے استعمال سے اتفاق کرتے ہیں۔
رازداری کی پالیسی